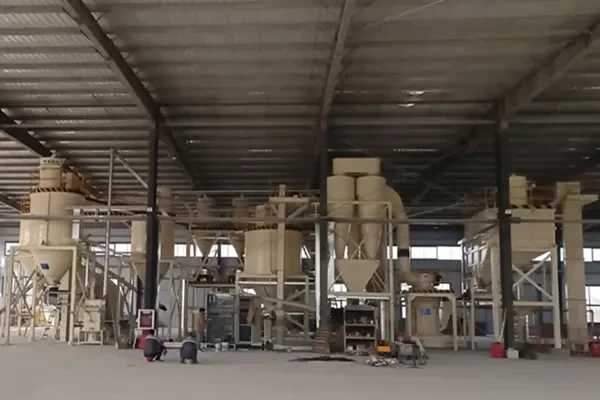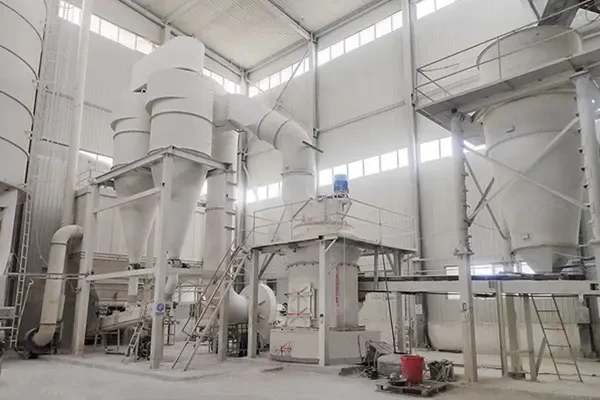
石灰石是国内储量最大、应用最广的非金属矿种之一,从建材水泥、电厂脱硫到化工填料、医药食品,全产业链的深加工都离不开成品粉体的精准加工。磨粉作为石灰石增值加工的核心工序,设备选型与工艺设计直接决定整条生产线的产能、成品品质与长期运行成本。不少项目前期选型偏离实际工况,要么产能缺口大,要么细度通过率不达标,要么环保排放过不了关,后期返工改造的成本往往是初期设备差价的数倍。这篇内容就从石灰石的磨粉需求本质出发,把主流设备特性、工艺配置逻辑、不同区域矿源的适配方案讲透,不管是新上项目还是旧线提产改造,都能找到对应的参考方向。
石灰石本身莫氏硬度在 3-4 级,脆性好、易研磨,但不同下游行业对成品粉的细度、纯度、白度要求差异极大,选设备的第一步就是先锚定自己的成品定位,不能拿着粗粉的需求去选超细磨,也不能指望普通设备产出高附加值填料粉。
电厂脱硫用石灰石粉,普遍要求 100-325 目,碳酸钙含量≥90%,对细度均匀度要求不算严苛,但需求量大、生产连续性要求高,核心看重产能稳定性与吨粉加工成本;建材腻子、干混砂浆领域多用 200-400 目重钙粉,对白度和细度通过率有一定要求,属于常规中端需求;塑料、橡胶、造纸用的功能性填料,基本要 800-1250 目甚至更高的超细粉,对粒径分布、杂质含量管控极严,属于高附加值加工路线;还有冶金熔剂、路基用的粗粉,粒度更粗,核心看加工效率与出料粒型。
不同的细度区间对应完全不同的设备路线,选错了要么投资浪费,要么产能不足,这点是行业共识,对吗?
目前行业内加工石灰石的主流设备无非几类,各自有对应的最优加工区间,没有绝对的好坏,只有适配不适配。
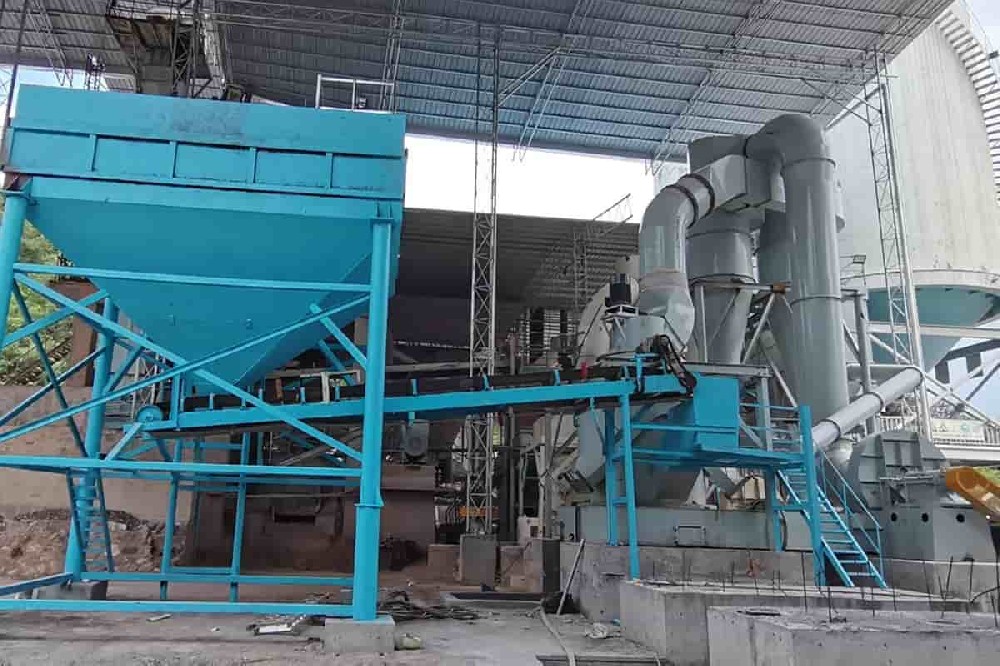
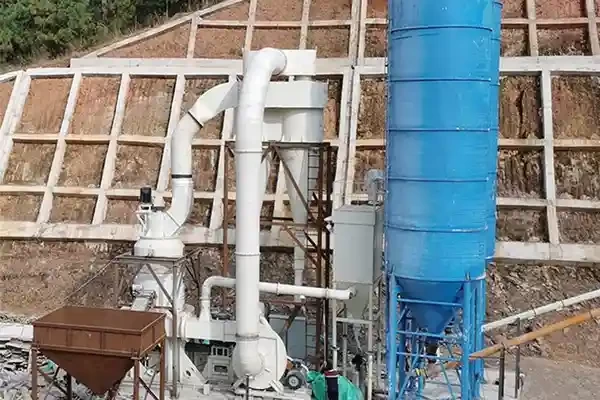
传统悬辊式雷蒙磨是石灰石粗粉加工的经典设备,也是国内普及度最高的机型。针对石灰石中软、易磨的特性,雷蒙磨悬辊碾压 + 风选分级的结构完全适配,加工 80-325 目石灰石粉时运行状态最稳定,单机产能从每小时 1 吨到 20 吨都有覆盖。像行业常用的 GK 系列雷蒙磨,针对石灰石粉尘特性优化了整机密封结构与风道设计,配合外置脉冲除尘,基本能满足常规地区的环保要求。这类设备的核心优势是投资门槛低、结构简单、配件通用易采购、日常维护方便,中小产能的脱硫、建材类项目优先考虑。
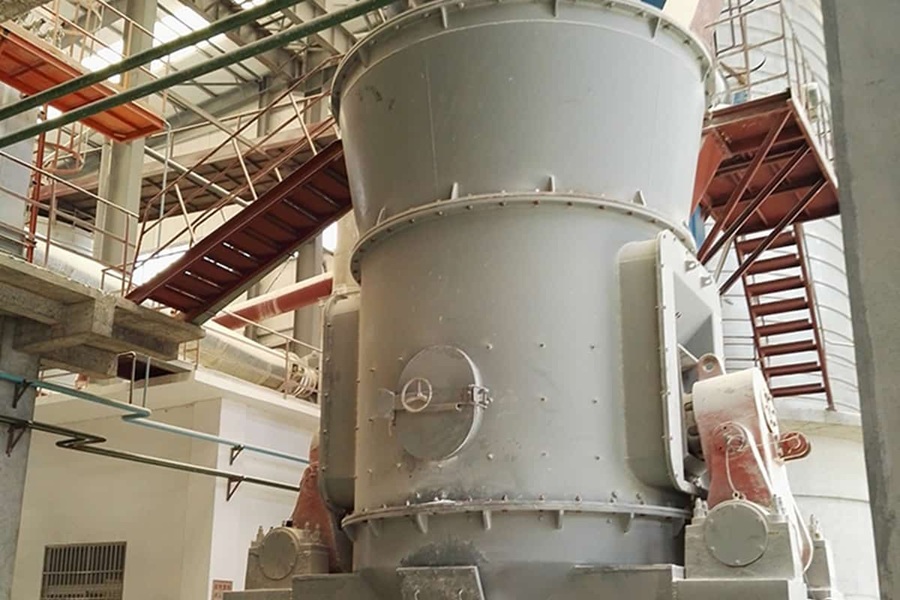
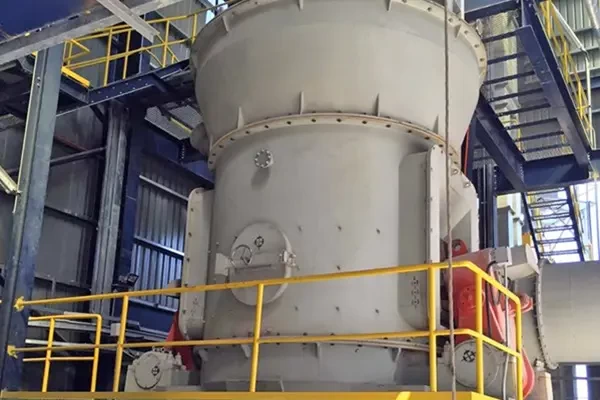
如果要加工 325 目以上的超细石灰石粉,就要用到超细立式磨粉机。这类设备采用立式结构、辊压研磨原理,内置变频选粉机,成品细度可以在 325 目到 2500 目之间无级调节,单机产能覆盖每小时 2 吨到 45 吨,是规模化超细重钙粉生产的主流选择。相比雷蒙磨,立式磨的研磨效率更高,吨粉电耗更低,成品细度均匀、通过率高,整条线采用闭路循环设计,无粉尘外溢,环保性能更优。高附加值的填料级石灰石粉加工,基本都是走这条技术路线。
还有一类砂粉一体机,适合同时需要机制砂和石粉的联产项目。石灰石骨料加工过程中会产生大量附属石粉,单独处理成本高还浪费资源,砂粉一体机可以实现一次进料,同时产出不同规格的砂石骨料和成品石粉,把破碎、制砂、磨粉三道工序整合到一台设备内,大幅减少工艺流程和基建投入。对于砂石厂配套石灰石制粉、商混站就地加工石粉的场景,这类设备的综合效益优势非常明显。
另外还有加强型欧版磨,本质是传统雷蒙磨的升级款,加大了研磨腔有效空间,优化了风道曲线与密封结构,产能比同规格传统雷蒙磨高出 30% 左右,跑粉风险更低,适合环保要求较高、产能需求中等的项目,性价比介于传统雷蒙磨和立式磨之间。
完整的石灰石制粉生产线是一套系统,不是单买一台磨粉机就能投产,从进料到成品包装,每一段的配置都要和主机产能匹配,否则很容易出现瓶颈短板。
前端破碎段,石灰石原矿粒度普遍在 30-50 公分,先经过颚式破碎机破碎到 30mm 以内,再通过斗式提升机送入储料仓。因为石灰石硬度不高,常规颚破完全满足破碎需求,不需要选用圆锥破这类高成本设备,除非进料粒度特别大或者含硅杂质偏高,才考虑升级破碎设备。这里要特别注意进料含水率,南方雨季或者高湿矿区,原矿含水超过 6% 就容易在料仓和磨腔内结拱堵料,最好配套简易热风烘干或者热风入磨装置,避免雨季频繁停机清料。
研磨分级段是整条线的核心,主机选型对应细度和产能,选粉机一定要选配变频控制的,方便根据订单需求随时调整成品细度。闭路风路的设计要合理,风量风压精准匹配主机产能,既保证选粉效率,又避免风路过载带料,额外增加除尘系统的负荷。
环保除尘是现在所有项目的红线,不管哪个地区,脉冲袋式除尘器都是标配,滤料优先选覆膜针刺毡,常规地区排放浓度控制在 30mg/m³ 以内,重点管控地区还要降到 10mg/m³。除尘系统不只是应付环保检查,更直接关系到成品回收率,跑粉就是跑成本,这部分投入不能省。
后端成品储存与包装环节,根据产能配置对应规格的成品仓,敞口包装、阀口包装或者吨包按需选配,产能大的生产线可以配套自动码垛系统,减少人工成本。整条生产线建议配套中控系统,集中监控电流、风量、温度等运行参数,故障提前预警,比人工现场盯控的效率和可靠性高得多。
很多人选设备只盯着主机报价,最后踩坑的比比皆是,真正靠谱的选型,要围着几个核心维度综合判断。
首先是成品定位,先定死细度要求和产能目标,再选对应加工区间的设备,不要盲目求大求新,适合自身工况的才是综合成本最低的。其次是矿源特性,提前拿矿样做成分和易磨性分析,摸清硬度、杂质、含水率等参数,针对性优化设备配置,比买回来再整改省钱得多。
然后是当地的环保政策,不同地区排放要求、管控力度不一样,提前摸清标准,除尘、降噪一步到位,别等环保督查再临时整改,停产损失远大于设备差价。还有长期运维成本,易损件的更换周期、当地有没有配件供应、厂家的售后响应半径,这些都是持续投入的成本,很多人前期只看主机价格,后期配件贵还供货不及时,反而花了更多钱。
最后是场地条件,场地大小、形状、进料出料方位,都会影响生产线的布局设计,合理的布局能减少物料输送距离,降低能耗和基建投入。
实际生产中难免遇到各类小问题,几个高频故障的解决思路这里统一梳理清楚。
堵料是最常见的故障,绝大多数情况是进料含水率太高或者进料速度过快,先控制进料量,排查原矿水分,雨季提前做好原矿烘干或者防雨措施;如果是磨腔内糊料结壁,要停机清理后再调整风路风量。
成品细度不达标,先检查选粉机转速设置是否正确,再排查风机风量是不是过大,带上去了粗粉;如果设备运行时间久,还要检查磨辊磨环是不是磨损严重,研磨力不足,对应调整或者更换配件即可。
跑粉严重,先查除尘器滤袋有没有破损漏料,再检查整机密封有没有漏点,还有风路压力是不是正压过大,调整引风机参数改成微负压运行,基本就能解决问题。
磨辊磨环磨损过快,要么是矿源里硅质杂质太多,要么是进料粒度过大超出设计范围,要么是易损件材质选得不对,对应调整工艺或者升级材质就行,高杂质矿一定要选高铬合金材质的易损件。
总的来说,石灰石磨粉看着工艺简单,其实是个环环相扣的系统工程,设备、工艺、矿源、区域政策缺一不可,没有绝对最好的设备,只有最适配工况的方案。前期把需求摸透、把工况核实清楚,选对技术路线,后面生产就能少走很多弯路。