高炉矿渣是钢铁冶炼过程中产生的工业固废,随意堆放不仅占用土地资源,还会造成土壤、水体污染,是工业固废治理的重点品类。随着固废资源化利用政策持续落地,矿渣不再是废弃废料,而是可深加工的优质工业原料。通过矿渣磨粉生产线将块状矿渣加工为高细度矿渣微粉,可广泛替代水泥、作为混凝土掺合料、建材原料使用,兼具环保效益与经济价值,成为钢铁、建材行业绿色转型的核心工艺之一。本文将专业详解矿渣磨粉生产线的工艺流程、核心设备、性能优势、选型要点及应用场景,为工程项目落地提供参考。
水淬高炉矿渣本身含有大量二氧化硅、氧化钙等活性成分,经专业磨粉加工后的矿渣微粉(S95、S105级)具备优异的胶凝活性,是高品质绿色建材原料,其核心价值体现在三大维度:
1. 固废资源化,合规环保:彻底解决矿渣堆放污染问题,实现工业固废100%循环利用,符合工业固废减量化、资源化、无害化政策要求,帮助企业规避环保风险。
2. 降低生产成本,提质增效:矿渣微粉可等量替代20%-40%水泥用于混凝土生产,大幅降低建材生产成本;同时能优化混凝土性能,降低水化热、提升密实度与抗腐蚀、抗渗透能力,有效减少混凝土开裂问题。
3. 附加值高,市场广阔:相较于原状矿渣,深加工后的超细矿渣微粉市场价值大幅提升,广泛应用于商品混凝土、水泥熟料、新型建材、水利工程、路桥建设等领域,市场需求稳定。
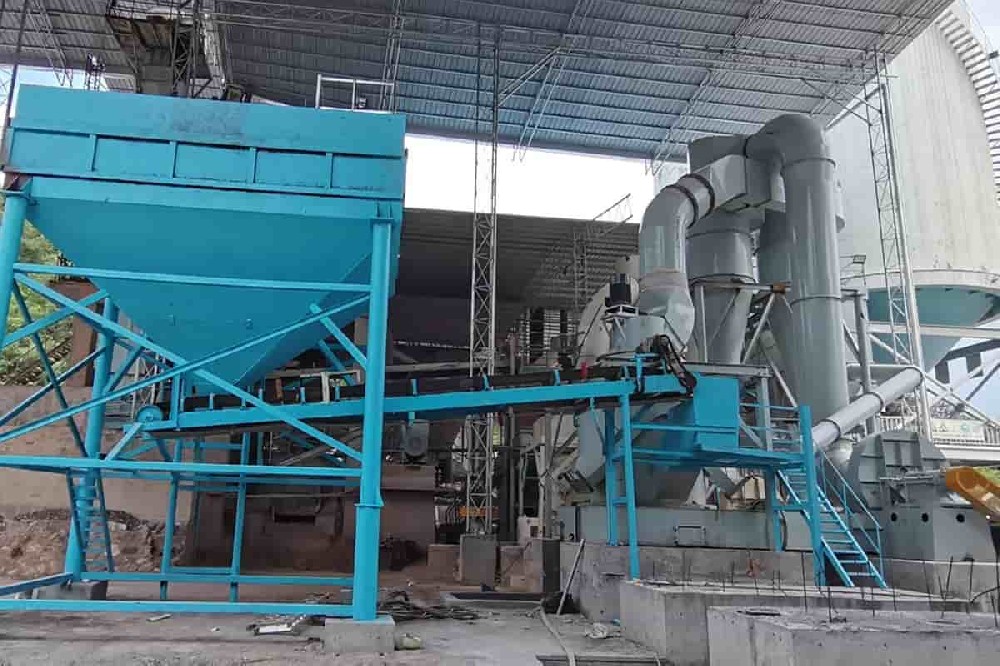
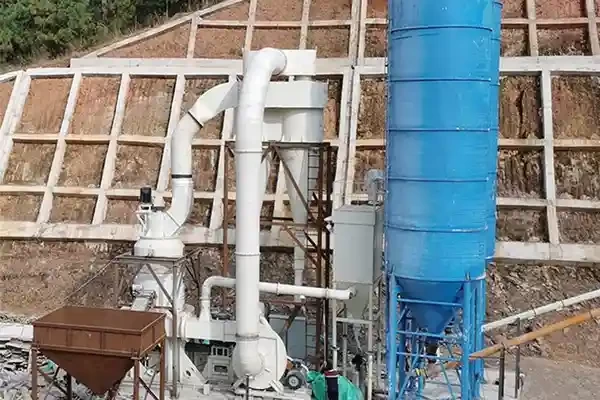
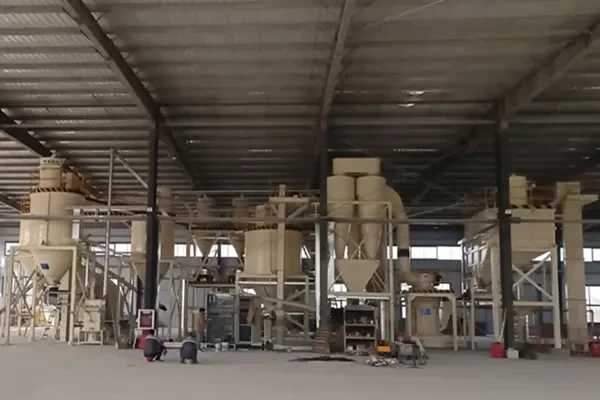
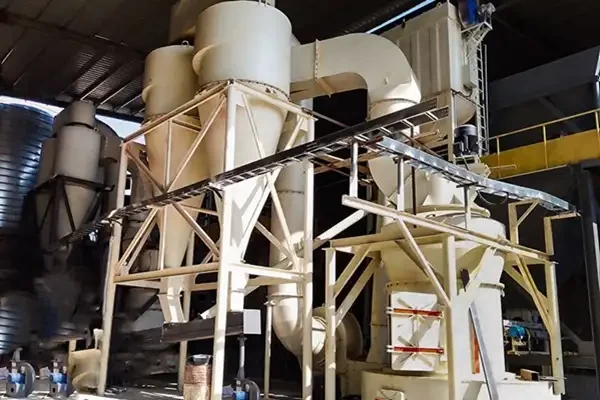
现代化矿渣磨粉生产线采用一体化闭环生产模式,全程自动化操控、封闭式作业,无粉尘外泄。整套工艺分为原料预处理、烘干、定量喂料、磨粉分级、成品收集、仓储输送六大核心环节,流程简洁、运行高效,适配规模化量产需求,具体工序如下:
1. 原料预处理工序
生产线原料以水淬高炉矿渣为主,原状矿渣块度参差不齐,且夹杂铁块、杂质,需提前预处理。常规水淬矿渣块度≤50mm可直接入料,大块重矿渣需经颚式破碎机粗碎至30mm以下。同时通过除铁器、振动筛完成除铁、筛分作业,剔除金属杂质与硬块,避免杂质进入磨机造成设备磨损、堵料,保障后续粉磨工序稳定运行。
2. 物料烘干工序
矿渣堆放过程中含水率较高,水分>5%时会严重影响粉磨效率、造成堵料、粘壁问题。预处理后的矿渣送入烘干设备,通过低温热风烘干(烘干温度≤150℃),将物料含水率精准控制在1%以内。现代化立磨生产线可实现磨内一体化烘干,无需单独配置烘干设备,简化工艺流程、减少设备占地。
3. 定量喂料工序
烘干达标后的矿渣经皮带输送机、斗式提升机输送至原料储料仓,通过智能定量锁风喂料设备,均匀、连续、稳定地送入磨机内部。锁风结构可有效杜绝外界冷风进入,保障磨内风压稳定,提升烘干与粉磨效率,同时避免粉尘外溢。
4. 磨粉与分级工序(核心工序)
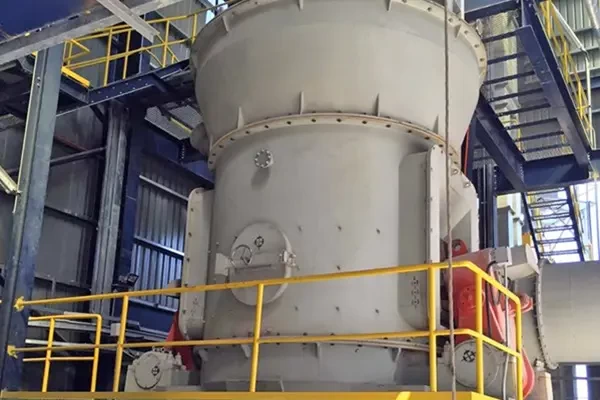
这是整条生产线的核心环节。矿渣落入磨盘中心后,随磨盘旋转在离心力作用下向边缘均匀扩散,被磨辊持续碾压、研磨粉碎。同时热风炉产生的高温热风在磨内形成强气流,与物料充分热交换,实现边烘干、边粉磨。研磨后的粉体随上升气流进入高效选粉机进行分级:细度达标的合格微粉随气流排出,不合格粗粉回落磨盘重新研磨,形成闭环循环粉磨,保障成品粒度均匀、细度稳定。
5. 成品收集工序
经选粉机筛选的合格矿渣微粉随气流进入脉冲布袋收尘器,通过负压吸附完成气粉分离,粉体被精准收集,废气经达标除尘后高空排放,粉尘排放浓度远低于行业环保标准,实现清洁生产。
6. 成品仓储与输送工序
收集后的成品矿渣微粉经螺旋输送机输送至成品料仓储存,可直接通过散装机装车外运,或搭配包装机完成袋装封装,适配不同销售、使用场景,全程自动化作业,人工干预少。
一套标准化、高效率的矿渣磨粉生产线,设备配置讲究适配性与稳定性,核心设备组合决定产能、成品质量与能耗水平,主流标准化配置如下:
1. 预处理设备:颚式破碎机、除铁器、振动筛。负责大块矿渣破碎、杂质剔除,优化入磨物料粒度与纯度,保护核心磨粉设备,降低设备故障率。
2. 输送储料设备:皮带输送机、斗式提升机、原料仓、成品仓。实现物料自动化输送、储存,保障生产线连续稳定运行,适配规模化生产节奏。
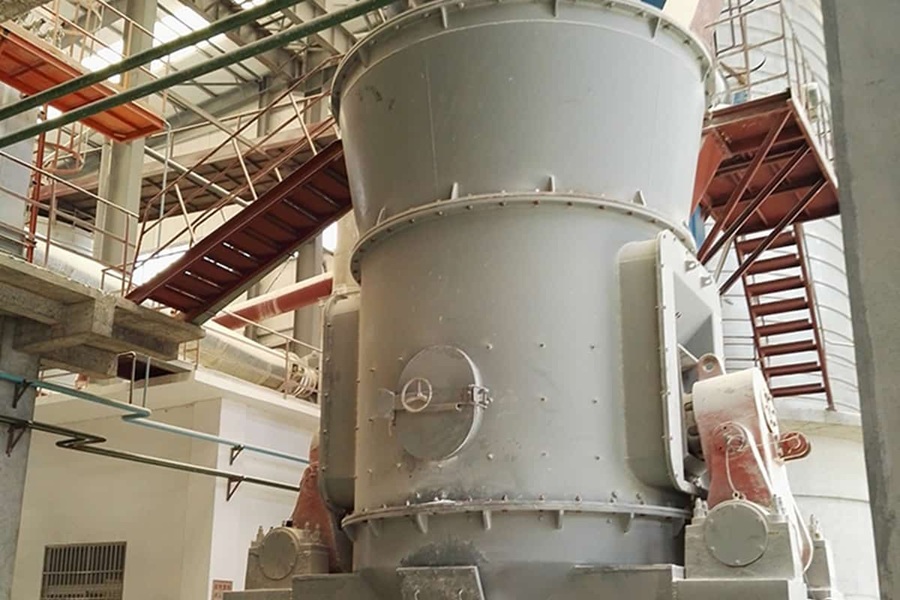
3. 核心粉磨设备:矿渣立式磨粉机。相较于传统球磨机,立磨是当前矿渣磨粉的主流设备,集烘干、粉磨、选粉、输送于一体,工艺流程简洁、粉磨效率高、能耗低,可精准调控成品比表面积,轻松生产S95、S105等高等级矿渣微粉。
4. 热风供热设备:热风炉。为磨内烘干、气流输送提供稳定热源,适配高湿度矿渣加工,保障物料烘干效果,适配全天候生产。
5. 除尘环保设备:脉冲布袋收尘器。封闭式负压除尘,彻底解决粉尘污染问题,达标排放,满足环保验收要求。
6. 智能控制系统。整套生产线搭载PLC全自动控制系统,一键启停、智能调控喂料量、风压、转速,实时监控设备运行参数,降低人工成本,保障生产稳定。
目前行业内矿渣磨粉主要分为立磨工艺与球磨工艺,两种工艺各有特点,当前新建规模化生产线均以立磨工艺为主,核心差异如下:
1. 工艺流程:立磨一体化集成烘干、粉磨、选粉工序,流程简单;球磨需单独配置烘干设备、选粉设备,工序繁琐、布局复杂。
2. 能耗与产能:立磨单位能耗低、产能大,适配年产30-150万吨规模化生产线;球磨耗电量高、产能受限,运行成本更高。
3. 成品质量:立磨成品粒度均匀、比表面积可控,活性指数稳定;球磨颗粒形态较好,但细度调控精度不足,高等级微粉生产适配性差。
4. 占地与环保:立磨结构紧凑、占地面积小,全封闭作业、粉尘少;球磨设备体积大、占地广,运行噪音、粉尘污染相对更明显。
1. 节能环保,绿色生产:全封闭式负压生产,无粉尘外泄,噪音低、扬尘少;立磨节能降耗效果显著,相较于传统工艺,综合能耗降低30%以上,同时实现固废资源化,兼具经济与环保效益。
2. 成品品质稳定,适配高端需求:可精准调控成品细度(300-450㎡/kg比表面积可调),生产的矿渣微粉活性高、稳定性强,完全符合国标高等级建材使用标准,适配高端混凝土、重点工程建设需求。
3. 自动化程度高,运维成本低:全程PLC智能操控,自动调控生产参数,无需大量人工值守;设备结构坚固、耐磨配件使用寿命长,故障率低,后期运维简单、成本低廉。
4. 适配性广,产能灵活:可根据用户需求定制时产5-50吨、年产30-150万吨不同规格生产线,既可小规模投产,也可满足大型钢铁厂、建材厂规模化量产需求。
经专业生产线加工的高活性矿渣微粉,应用场景覆盖建材、基建、工业工程等多个领域,核心用途如下:
1. 混凝土掺合料:替代部分水泥掺入混凝土,降低水化热、提升混凝土耐久性、抗渗透性与强度,广泛用于高层建筑、桥梁、隧道、水利大坝等大型基建工程。
2. 水泥生产原料:作为水泥混合材添加,改善水泥性能、降低水泥生产成本,提升水泥产品市场竞争力。
3. 新型建材生产:用于生产透水砖、保温板材、免烧砖等新型环保建材,实现固废二次利用。
4. 特殊工程用料:适用于海洋工程、盐碱地带工程等对混凝土抗腐蚀、抗耐久性要求较高的场景,有效提升工程使用寿命。
1. 按需选型,精准配置:根据原料含水率、块度、目标产能、成品等级选择设备型号,高湿度矿渣优先选用一体化立磨生产线,无需额外配套烘干设备,降低投资成本。
2. 重视预处理工序:严格做好除铁、筛分、破碎工序,杜绝硬质杂质进入磨机,避免磨辊、磨盘磨损,减少设备故障停机率。
3. 规范日常运维:定期检查磨辊、衬板、选粉机叶片等耐磨配件,及时清理收尘设备滤芯,保障设备通风、除尘、粉磨效率稳定,延长设备使用寿命。
4. 适配环保标准:生产线必须配套高效除尘设备,实现粉尘达标排放,契合当下环保监管要求,保障生产线合规稳定运行。